机械配件制造工艺升级:数控加工在工矿耗材配套中的应用
过去两年,工矿耗材配套领域对机械配件的精度要求明显上了一个台阶。以矿用输送设备配套的链轮、法兰、轴套类零件为例,客户图纸上的公差带普遍从IT10收紧到IT8甚至IT7,部分配合面还附加了几何公差要求。传统普通车床加摇臂钻的工艺路线,靠人工对刀和划线加工,尺寸分散度大,批量一致性难以保证,返工率长期徘徊在5%以上。这种压力正沿着供应链向上传导,倒逼配件制造环节进行工艺升级。
精度要求提升的背后,是下游工况的变化。深井开采、重载运输场景下,设备连续运转时间长,配件磨损窗口被压缩,任何一个尺寸超差都可能引发连锁停机。与此同时,采购方对交付周期的容忍度在收窄,多品种、小批量的订单比例上升。这意味着制造端既要保证单件精度,又要具备快速换产的柔性能力——这正是数控加工切入的价值点。
数控加工在配件制造中的具体落点
从工艺角度拆解,数控加工在工矿耗材配套中的应用集中在三个环节。一是回转体零件的车削工序,数控车床通过程序控制进给和转速,配合硬质合金涂层刀片,表面粗糙度可稳定控制在Ra1.6以内,尺寸一致性显著优于手动操作。二是异形结构件的铣削与钻孔,尤其涉及多面孔系位置度要求时,加工中心一次装夹完成多工序,避免了多次装夹带来的累积误差。三是切割下料环节,激光或等离子数控切割替代手工气割,切口垂直度和尺寸精度提升的同时,后续加工余量也能留得更合理。
以浙江巨力工贸有限公司的金属型材加工产线为例,针对钢结构件定制中常见的厚壁型材切割与坡口加工,引入数控切割设备后,单件下料尺寸偏差从±2mm收敛到±0.5mm以内,为后续焊接和机加工序提供了更稳定的毛坯基础。这种前道工序精度的提升,实际上降低了整条工艺链的隐性成本。
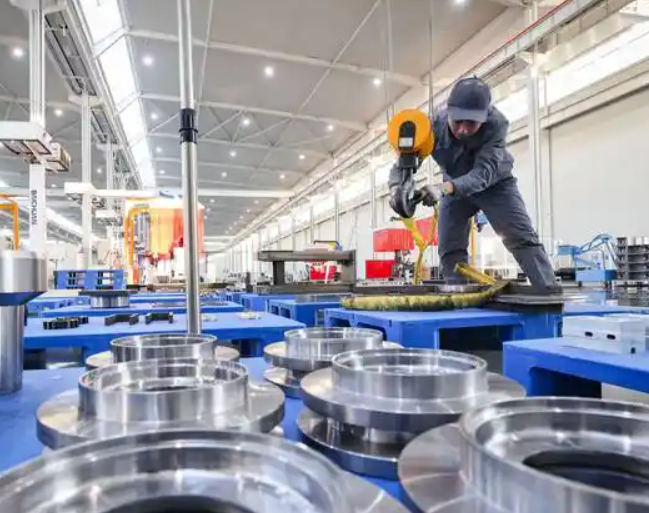
与传统工艺的对比:不只是精度
把数控加工和传统工艺放在一起比较,差异体现在多个维度:
- 一致性:数控加工依赖程序而非人工手感,批量生产中首件与末件的尺寸漂移量可控制在0.02mm级别;
- 换产效率:调用新程序、更换工装即可切换品种,小批量订单的切换时间从数小时压缩到几十分钟;
- 综合成本:设备投入和编程门槛确实更高,但废品率下降、刀具寿命可控、人工依赖减少,摊薄到单件上的成本反而有优势;
- 可追溯性:加工参数留存于系统,为质量追溯和工艺优化提供数据基础。
需要客观指出的是,数控加工并非万能。对于一些超大规格、单件生产的重型钢结构件定制,设备行程受限时仍需结合传统工艺灵活处理。关键在于根据零件特征合理划分工艺路线,而不是一刀切地追求全数控。
落地建议:从哪一步开始
对于仍以传统设备为主的配件制造企业,工艺升级不必一步到位。可以先从精度瓶颈最突出的工序切入,比如采购一台数控车床解决回转件的精加工问题,验证效果后再向铣削、切割环节延伸。同步要做的是编程和操作人员的培养,以及工装夹具的标准化——这两项软性投入往往比设备本身更影响最终产出。
浙江巨力工贸有限公司在机械配件制造与工矿耗材批发业务中,正是沿着这条路径逐步推进设备更新与工艺验证,将数控能力与既有产线的柔性衔接起来。对于采购方而言,选择具备数控加工能力的配套企业,获得的不仅是精度达标的零件,更是批量一致性和交付节奏上的确定性。工业原料贸易与加工制造之间的协同,也正在这种工艺升级中变得更为紧密。
