浙江巨力工贸有限公司金属型材加工工艺与机械配件精度控制方案
📅 2026-10-26
🔖 浙江巨力工贸有限公司:金属型材加工,机械配件制造,工矿耗材批发,钢结构件定制,工业原料贸易
在金属型材加工现场,不少客户反馈同一批次机械配件在装配时出现0.02mm~0.05mm的配合偏差,尤其在高精度导轨和连接件上表现明显。这类问题往往不是单一工序失误,而是从原料入库到成品出库的全链条精度衰减所致。
型材加工中的精度衰减源头
金属型材在切割、折弯、焊接环节中,热输入和夹持应力是主要变量。以Q235B型材为例,火焰切割后切口热影响区硬度可上升15%~20%,若直接进入折弯工序,回弹量波动可达1.5°以上。浙江巨力工贸有限公司在金属型材加工中引入锯切+铣端面组合工艺,将切口粗糙度控制在Ra3.2以内,从源头减少后续修正量。
机械配件制造的公差链管理
机械配件制造的精度控制不能只看单件公差,更要看装配累积。我们采用以下措施:
- 工序能力监控:对CNC车铣工序的Cpk值按周统计,低于1.33即触发刀具补偿调整;
- 基准统一原则:从下料基准到焊接工装基准全程沿用同一基准面,减少基准转换误差;
- 应力释放:焊接件在粗加工前安排振动时效处理,残余应力释放率可达40%~60%。
这些做法让配件批间一致性明显改善,装配返修率从早期的6%降至1.8%左右。
工矿耗材与工业原料的协同配套
精度控制不只发生在机床上。工矿耗材批发环节中,刀具磨损状态、切削液浓度都会影响加工表面质量。浙江巨力工贸有限公司:金属型材加工,机械配件制造,工矿耗材批发,钢结构件定制,工业原料贸易——这一体化布局使耗材与加工参数能够联动优化,比如根据型材批次调整切削液配比,减少刀具异常磨损带来的尺寸漂移。
钢结构件定制的对比分析
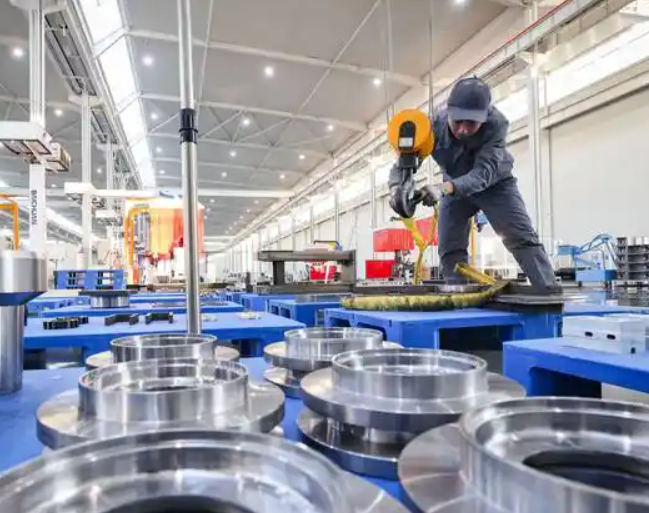
常规外协加工与自有全流程控制相比,差异集中体现在信息传递损耗上。外协模式中,图纸到成品的中间环节多,公差累积往往被放大20%~30%。而钢结构件定制采用加工、检测、涂装在同一厂区闭环完成,三坐标检测数据直接反馈至前道工序,形成检测—修正—复检的短循环。
建议客户在选型阶段即明确关键配合尺寸与功能基准,避免后期以“整体加严”方式弥补局部超差。合理的公差分配,比一味提高加工等级更经济,也更利于批量稳定性。