浙江巨力工贸有限公司金属型材加工规格参数与选型要点解析
📅 2026-10-19
🔖 浙江巨力工贸有限公司:金属型材加工,机械配件制造,工矿耗材批发,钢结构件定制,工业原料贸易
金属型材加工看似是"下料—折弯—焊接"的常规流程,真正拉开品质差距的,往往是规格参数是否吃透、选型逻辑是否清晰。浙江巨力工贸有限公司:金属型材加工,机械配件制造,工矿耗材批发,钢结构件定制,工业原料贸易,多品类并行对工艺一致性提出了更高要求。
一、规格参数的核心控制点
型材加工的尺寸链误差并非孤立产生。以常见Q235B角钢为例,切割长度公差通常控制在±1.5mm,但折弯后累积偏差可能放大到±3mm以上。关键在于切割端面垂直度与折弯回弹补偿的匹配——回弹量与材质屈服强度、板厚、折弯内R直接相关,碳钢件一般按1°~2°预补偿,不锈钢则需上调至3°左右。
选型时必须确认的三组数据
- 材质牌号与状态:同规格Q235与Q355承载能力差异可达30%以上,不可混用;
- 截面惯性矩:钢结构件定制中,跨度与载荷决定型材高度,而非凭经验"放大一号";
- 表面处理匹配:热镀锌层厚一般≥65μm,与焊接工艺顺序需提前排定。
二、实操中的参数对照
机械配件制造场景下,型材钻孔定位建议采用工装夹具而非划线钻孔,孔位偏差可从±0.5mm收敛至±0.15mm。下表为常用加工方式的能力对比:
锯切下料:长度公差±1.0~1.5mm,效率高;激光切割:±0.2mm,适合异形轮廓;冲剪:±0.8mm,批量经济性好。选择依据是后续工序精度要求,而非单纯追求高精度。
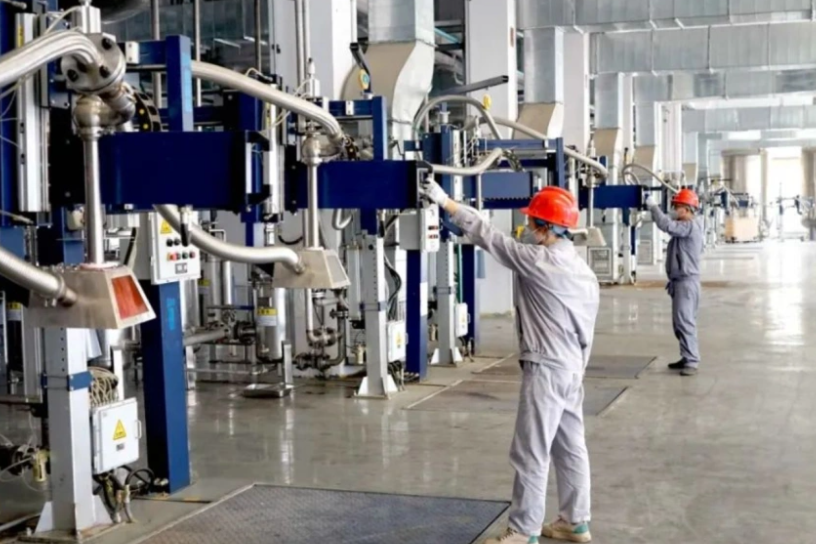
工矿耗材批发与工业原料贸易环节,规格台账的颗粒度直接影响交付节奏——按材质、规格、批次三维建档,缺料预警可提前3~5天触发。浙江巨力工贸有限公司:金属型材加工,机械配件制造,工矿耗材批发,钢结构件定制,工业原料贸易,各环节参数打通后,选型才真正落到可执行的工艺卡上。