机械配件制造中精密加工工艺对比:浙江巨力工贸的实践分析
📅 2026-10-12
🔖 浙江巨力工贸有限公司:金属型材加工,机械配件制造,工矿耗材批发,钢结构件定制,工业原料贸易
在机械配件制造领域,精密加工工艺的选择直接决定零件的尺寸公差、表面粗糙度与批量一致性。以浙江巨力工贸有限公司的金属型材加工实践为例,不同工艺路线在成本与精度间的平衡点差异显著。
主流精密加工方式对比
目前机械配件制造中,CNC铣削、精密磨削与电火花加工是三种典型路线:
- CNC铣削:适合复杂轮廓,位置精度可达±0.01mm,但刀具磨损会影响长期一致性;
- 精密磨削:表面粗糙度Ra可控制在0.4μm以内,更适合淬硬钢件;
- 电火花:用于高硬度导电材料,但效率偏低,电极损耗需补偿。
产线适配与耗材管理
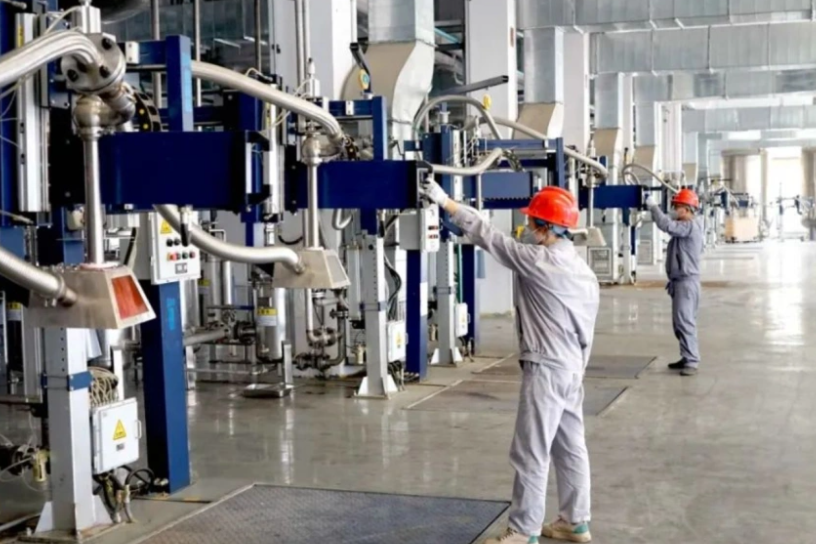
浙江巨力工贸有限公司在工矿耗材批发与钢结构件定制业务中,常遇到多品种、小批量的订单结构。此时,工艺切换的柔性比单一精度指标更重要。例如,加工45#钢液压阀块时,粗铣后直接精磨的节拍比全CNC方案缩短约18%,但需要严格控制磨削余量在0.15-0.25mm之间。
工业原料贸易板块反馈的数据也印证:采购高纯度切削液与优质砂轮,能降低磨削烧伤风险,将废品率从2.1%压到0.7%以下。这比单纯升级机床更划算。
实际案例:某工程机械连接件
去年一批需要钢结构件定制的连接件,材料为40Cr调质钢,要求孔距公差±0.02mm。团队最终采用“CNC钻孔+坐标磨”组合,而非直接慢走丝。原因在于:慢走丝效率低,且对厚件锥度控制不稳定。调整后,单件工时下降12%,合格率稳定在99.3%。
浙江巨力工贸有限公司:金属型材加工,机械配件制造,工矿耗材批发,钢结构件定制,工业原料贸易——这些业务环节中,工艺对比不是纸上谈兵,而是每批订单的成本账。
没有万能工艺,只有匹配批量、材料与公差带的方案。定期对比切削力、热变形与砂轮寿命数据,比盲目追新更务实。